


Części do elektronarzędzi obrabianych precyzyjnie CNC | Toczenie typu szwajcarskiego i niestandardowe OEM
Kiedy projekt elektronarzędzia przechodzi od prototypu do produkcji, częściami, które zazwyczaj powodują problemy, są małe elementy obrotowe i obudowy: wały silników, wały przekładni, wały wielowypustowe, tuleje zaworów i obudowy, które muszą utrzymywać wąską tolerancję w długim okresie. Pytaniem dotyczącym zaopatrzenia nie jest to, czy dostawca jest w stanie obrobić jedną próbkę, ale to, czy ta sama maszyna CNC, materiał i proces szlifowania mogą zapewnić te same wymiary w 5000-tym egzemplarzu. Właśnie tam liczą się precyzyjnie obrobione części do elektronarzędzi CNC i dlatego zbudowaliśmy naszą linię produkcyjną w oparciu o toczenie wzdłużne typu szwajcarskiego, frezowanie CNC, szlifowanie bezkłowe i szlifowanie cylindryczne, wsparte importowanym sprzętem kontrolnym.
Co oznacza precyzja w przypadku komponentów elektronarzędzi
W przypadku komponentów elektronarzędzi precyzja nie jest liczbą abstrakcyjną. Jest to różnica między wałem, który pracuje płynnie przy 20 000 obr./min, a wałem, który powoduje wibracje, zużycie łożysk lub krótszą żywotność narzędzia. Praktyczne tolerancje tych części często obejmują średnice ± 0,005 mm, okrągłość w granicach kilku mikronów i chropowatość powierzchni Ra w zakresie od 0,2 do 0,8 µm. To samo dotyczy koncentryczności pomiędzy szlifowanym czopem a elementem frezowanym.
Każda część elektronarzędzia ma określone wymagania dotyczące obróbki. Smukły wał o dużym stosunku długości do średnicy najlepiej wykonywać na tokarce typu szwajcarskiego, ponieważ tuleja prowadząca podtrzymuje materiał blisko punktu skrawania i zmniejsza ugięcie. Obudowa lub tuleja zaworu z otworami nawierconymi krzyżowo i płaskimi powierzchniami wymaga centrum obróbczego lub centrum tokarskiego z napędzanym oprzyrządowaniem. Gniazdo łożyska, takie jak pierścień łożyska lub średnica wału wielowypustowego, zwykle wymaga szlifowania bezkłowego lub cylindrycznego po toczeniu, aby uzyskać ostateczną średnicę, okrągłość i wykończenie powierzchni.
Najtrudniejsze do utrzymania elementy to często przejścia pomiędzy wierconymi otworami, frezowanymi płaskownikami i szlifowanymi średnicami. Część toczona w jednym ustawieniu i frezowana w innym może dryfować w swoim położeniu. Planując działania wokół jasnego punktu odniesienia, utrzymujemy relacje na stabilnym poziomie.
Materiały zmieniające plan obróbki
Materiał zmienia także strategię. Stal nierdzewna i stal łożyskowa są powszechnie stosowane w przypadku wałów i tulei, natomiast aluminium i mosiądz pojawiają się w obudowach i częściach elektrycznych. Każdy materiał charakteryzuje się innym zachowaniem wiórów, prędkościami skrawania i wymaganiami dotyczącymi obróbki cieplnej, dlatego niezawodny dostawca musi odpowiednio dostosować posuwy, prędkości i narzędzia.
Produkowane przez nas części do elektronarzędzi
Nasz standardowy asortyment obejmuje wiele części pojawiających się wewnątrz elektronarzędzi i ich zespołów napędowych. Poniższe części są typowymi przykładami. Możemy również wykonać niestandardowe rysunki, które nie mieszczą się w ustalonym katalogu.
- Wały silników i wały przekładni CNC
- Wały szybkoobrotowe, smukłe i wielowypustowe
- Wały przekładni planetarnych i wały przekładni precyzyjnych
- Tuleje zaworów, tuleje zaworów elektromagnetycznych i elementy obudowy podstawy
- Tłoki, popychacze, kołki ustalające i koła pasowe rozrządu
Zarówno w przypadku prototypów, jak i serii produkcyjnych, możemy pracować z prętów lub wstępnie kutych półfabrykatów, w zależności od rozmiaru części i wymaganej szybkości posuwu. Aby uzyskać szerszy pogląd na części, które produkujemy dla tej branży, zobacz naszą stronę z komponentami do elektronarzędzi CNC. Jeśli potrzebujesz części, której nie ma na liście, nasze Części do elektronarzędzi obrabiane precyzyjnie CNC line jest właściwym punktem wyjścia, ponieważ łączy doświadczenie, planowanie procesu i kontrolę pod jednym dachem.
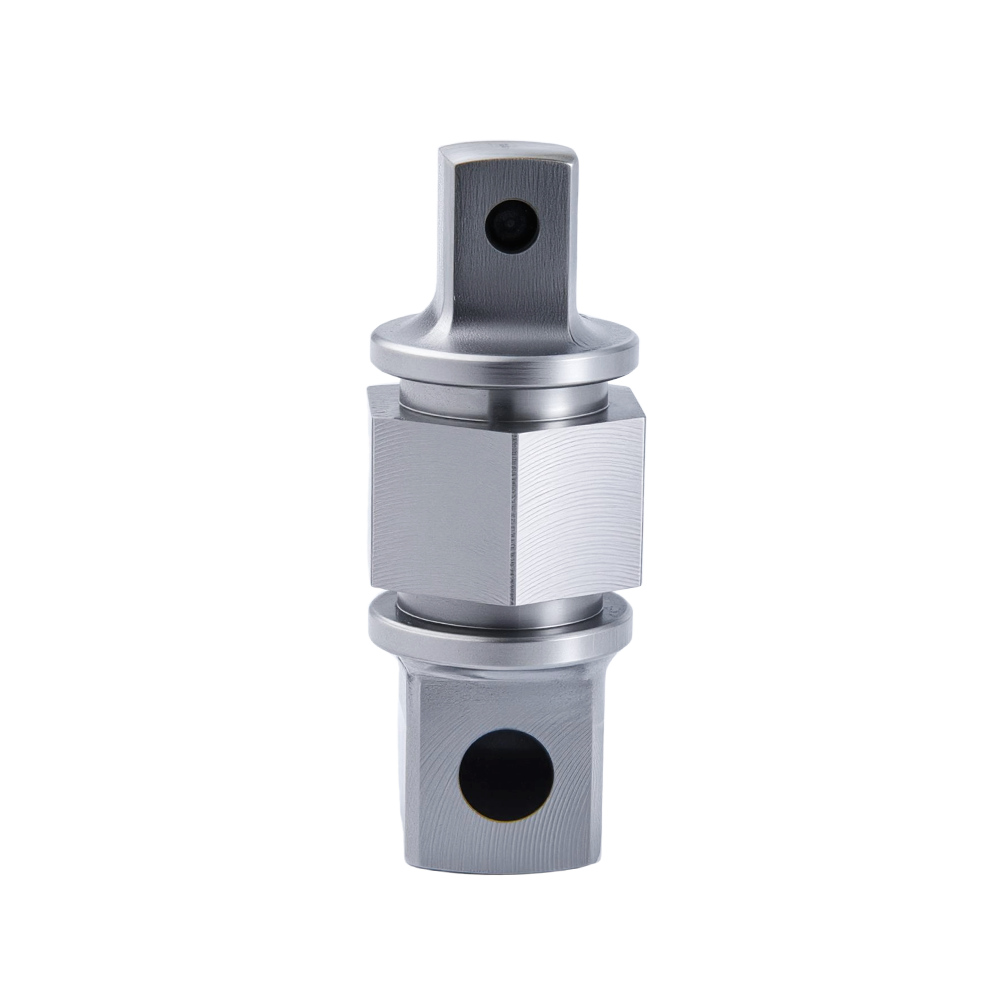 Precyzyjne elementy elektronarzędzi obrabiane CNC Poznaj nasze precyzyjnie obrobione CNC części do elektronarzędzi, w tym elementy przekładni, wały przekładni, małe przekładnie modułowe i wały silników. Komponenty te zapewniają niezawodność w wymagających zastosowaniach, popartą naszą wiedzą specjalistyczną w zakresie planowania procesów i kontroli. Zobacz produkt →
Sekwencja obróbki niezawodnych części do elektronarzędzi
Powtarzalna precyzja wynika z ustrukturyzowanego procesu, a nie z pojedynczej maszyny. Oto kolejność, którą stosujemy w przypadku większości wirujących elementów elektronarzędzi:
| Operacja | Typowy sprzęt | Co kontroluje |
|---|---|---|
| Toczenie typu szwajcarskiego | Tokarka typu szwajcarskiego Star CNC | Średnica, długość i prostoliniowość na długich, smukłych trzonkach |
| Toczenie/frezowanie CNC | Tokarki i centra obróbcze CNC | Frezowane spłaszczenia, otwory krzyżowe, szczeliny i dodatkowe elementy toczenia |
| Szlifowanie bezkłowe lub cylindryczne | Szlifierki bezkłowe i cylindryczne | Ostateczna średnica zewnętrzna, okrągłość i wykończenie powierzchni czopów łożyskowych |
| Mycie części | Myjki przemysłowe | Usuwa wióry, olej i płyn chłodzący przed kontrolą |
| Inspekcja | Importowane narzędzia pomiarowe | Weryfikuje wymiary, tolerancje położenia i jakość powierzchni |
Przykład: uziemiony wał silnika narzędzia bezprzewodowego
W przypadku typowego wału silnika narzędzia akumulatorowego konfiguracja rozpoczyna się od toczenia typu szwajcarskiego. Pręt jest podparty blisko krawędzi skrawającej, dzięki czemu wał można obrobić do ostatecznej długości bez zginania. Półfabrykat jest obracany tak, aby na czopie łożyska pozostał 0,2 mm materiału szlifierskiego. Po obróbce cieplnej wał przechodzi do szlifowania cylindrycznego w celu doprowadzenia średnicy do zakresu ±0,005 mm. Na koniec część jest sprawdzana na testerze powierzchni i mierniku średnicy. Ta sekwencja utrzymuje usuwanie materiału pod kontrolą i chroni mikrostrukturę powierzchni nośnej.
Posiadanie wszystkich tych etapów w jednym miejscu ma znaczenie, ponieważ ogranicza błędy w przekazywaniu zadań i zapewnia zespołowi produkcyjnemu kontrolę nad całą ścieżką produkcyjną. Jeżeli wał zostanie obrócony do niemal ostatecznej średnicy, a następnie zeszlifowany w tym samym zakładzie, łańcuch tolerancji pozostanie krótki.
Uwagi dotyczące zakupów OEM części do elektronarzędzi
Kupując precyzyjnie obrobione części do elektronarzędzi CNC, najniższa oferta często nie jest na dłuższą metę bardziej ekonomicznym wyborem. Dostawca, który może udowodnić kontrolę procesu i reagować na zmiany w rysunkach, uratuje Cię przed przeróbkami, awariami w terenie i opóźnionymi uruchomieniami.
Zacznij od kompletnego pakietu rysunków. Podaj gatunek materiału, twardość, wymagane tolerancje i wykończenie powierzchni. Jeśli po obróbce cieplnej konieczne jest utrzymanie wymiaru krytycznego, należy to określić wcześniej. Następnie określ wolumen i przewidywany czas realizacji. Prototypowa seria 50 sztuk może zostać umieszczona na tokarce typu szwajcarskiego z półproduktem, natomiast seria produkcyjna wynosząca 50 000 sztuk może uzasadniać niestandardowe narzędzia kształtowe lub osprzęt szlifierski.
- Wyślij rysunek 2D/3D z objaśnieniami tolerancji i wartościami wykończenia powierzchni.
- Określ gatunek materiału, twardość i wszelkie zasady obróbki cieplnej przed i po obróbce cieplnej.
- Podaj ilość prototypów, wielkość produkcji i wymagany czas realizacji.
- Poproś o raport z kontroli pierwszego artykułu i wszelkie potrzebne certyfikaty materiałowe.
Zapytaj także o raporty z inspekcji. Wykonujemy te części według Twojego rysunku i możemy dostarczyć wyniki pomiarów dla kluczowych wymiarów. W przypadku informacji zwrotnych dotyczących projektowania pod kątem produkcji lub prac niestandardowych wykraczających poza część standardową, nasza strona dotycząca obróbki CNC dla OEM opisuje, w jaki sposób postępujemy z rysunkami klientów i planowaniem procesów.
Niezależnie od tego, czy potrzebny jest wał do kompaktowej piły tarczowej, tuleja do wiertarki o wysokim momencie obrotowym, czy też obudowa do elektronarzędzia przemysłowego, metoda produkcji powinna odpowiadać rysunkowi i wielkości produkcji. W połączeniu z wewnętrznym szwajcarskim toczeniem, frezowaniem CNC i szlifowaniem, możemy obrabiać części elektronarzędzi z tolerancjami wymaganymi przez powtarzalną produkcję.
-
Części samochodowe obrabiane precyzyjnie CNC: materiały, tolerancje i zastosowania
Każdy pewny start w zimowy poranek, każdy cichy odcinek autostrady, każde płynne uruchomienie hamulca zależy od setek małych metalowych części, które bez zarzutu wykonują swoją pracę. W takim św...
-
Części samochodowe obrabiane precyzyjnie CNC: materiały, tolerancje i sposób wyboru odpowiedniego producenta
Precyzyjnie obrabiane części samochodowe CNC to komponenty wytwarzane w sterowanych komputerowo subtraktywnych procesach produkcyjnych — toczeniu, frezowaniu, wierceniu, szlifowaniu i obróbce...
-
Rola precyzyjnej obróbki CNC w produkcji wysokowydajnych części do elektronarzędzi
Co to jest precyzyjna obróbka CNC Precyzyjna obróbka CNC to sterowany komputerowo proces produkcyjny, który usuwa materiał z półwyrobów metalowych lub plastikowych za pomocą narzędzi skraw...
-
W jaki sposób precyzyjna obróbka CNC poprawia wydajność przepływu chłodziwa w układach chłodzenia cieczą?
Ponieważ obciążenia sztucznej inteligencji zwiększają gęstość szaf serwerowych i rozpraszanie mocy na chip do poziomów, których nie jest w stanie obsłużyć tradycyjne chłodzenie powietrzem, ...
-
Precyzyjna obróbka na tokarce CNC typu szwajcarskiego w pełnym procesie
Wewnątrz szwajcarska obróbka CNC: od surowca do gotowej części Tokarki CNC typu szwajcarskiego są szeroko stosowane do obróbki części o małej średnicy i dużym stosunku długości do średnicy...
-
Precyzyjnie obrabiane CNC części do chłodzenia cieczą: tolerancje, materiały, uszczelnienia
Blok wodny może przejść każdy raport wymiarowy i nadal kapać na stanowisku testowym, ponieważ jego rowek na pierścień uszczelniający wypadł z maszyny z naddatkiem o kilka setnych milimetra. W ta...

- Produkty
- Części samochodowe obrabiane precyzyjnie CNC
- Części do chłodzenia cieczą obrabiane precyzyjnie CNC
- Części do elektronarzędzi obrabianych precyzyjnie CNC
- Elementy optyczne obrabiane precyzyjnie CNC
- Dostosuj
- Toczenie szwajcarskie
- Centrum obróbcze
- Frezowanie i toczenie CNC
- Szlifierka bezkłowa
- Szlifierka cylindryczna
- Kontakt
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Adres: nr 6 Shiji 1st Road, strefa rozwoju Mazhu Doumen, miasto Yuyao, prowincja Zhejiang, Chiny

-

